精密之芯,光洁之美 走进专业精密五金零部件研磨抛光工厂
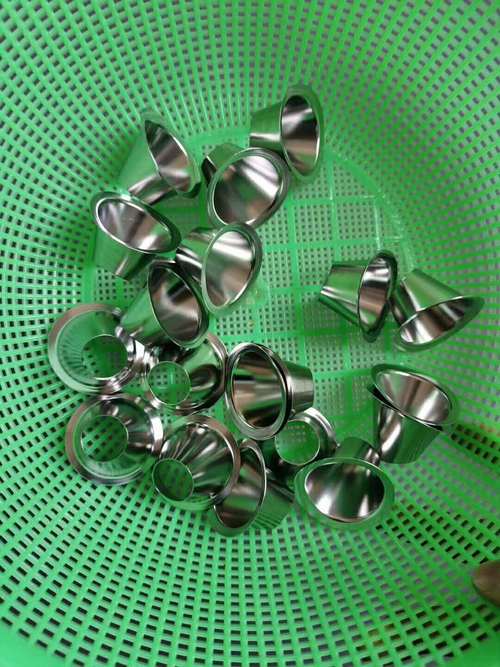
在现代工业制造的宏大版图中,精密五金零部件如同各类机械设备的“关节”与“血脉”,其性能优劣直接决定了终端产品的精度、寿命与可靠性。而在这些零部件的诞生过程中,研磨与抛光作为决定表面质量的关键工序,不仅关乎产品的外观,更深刻地影响着其耐磨性、耐腐蚀性以及配合精度。一场关于极致光洁度与尺寸精度的追求,正在专业的精密五金零部件研磨抛光工厂里悄然上演。\n\n### 一、 研磨与抛光:超越“表面功夫”\n\n对于五金配件而言,研磨与抛光并非简单的“美容”工序,而是一道严谨的技术门槛。\n\n研磨,通常利用硬质磨料(如氧化铝、碳化硅、金刚石等)在压力的作用下,去除工件表面微小的切削层,目的在于精准控制零部件的尺寸公差,修正几何形状,并降低表面粗糙度。它是实现高精度配合的基础。\n\n抛光,则更侧重于利用柔性或弹性工具及精细磨料,进一步降低表面粗糙度,以获得光洁如镜的表面效果。这一过程能够有效消除表面微观缺陷,如细微划痕、麻点,从而提升工件的抗疲劳强度和抗腐蚀能力。在很多应用场景下,如液压阀芯、半导体设备零件、光学仪器配件,镜面级别的抛光质量是功能实现的先决条件。\n\n### 二、 专业工厂的核心装备与工艺矩阵\n\n一家合格的精密五金零部件研磨抛光工厂,其核心竞争力在于能否驾驭多样化的材料、复杂的几何结构以及严苛的公差要求。这就意味着工厂必须具备多元化的工艺组合与设备集群。\n\n走进一个专业的表面处理车间,你会置身于一个机械与化学协同作用的世界:\n\n1. 振动研磨与滚桶研磨:适用于大批量中小型五金配件(如冲压件、标准件)。通过振动或旋转,使工件与磨块、抛光液在容器内相互摩擦,能够高效去除毛刺、倒圆角、初步抛光。这对于法兰、螺丝、轴承套圈等产量巨大的配件至关重要。典型的振动研磨甚至可以将表面粗糙度Ra值稳定控制在0.4μm以下。许多汽车配件原始粗糙度Ra≈6.4μm,经该工艺处理后表面轮廓明显平整。\n2. 离心式与涡流式光饰:相比振动研磨,离心力作用下的研磨效率更高,光洁度更好。因其对零件尺寸的限制相对趋小,很适合小型、薄壁的各种精密电子元件及医疗器械零件的处理。这项工艺存在最优加工窗口——离心转速大致处于180-220转/分钟时,中小型冲压兼铸件在同样的时间里光洁度远优于立式振动光饰,但过分提高速度则会导致含油轴承孔隙率衰减、扭转变形风险上升,也是衡量工艺经验的地方。\n3. 平面研磨与精密抛光:针对阀片、密封环、陶瓷垫片等对平面度要求极高的零部件。通过高精度的研磨机和抛光机,配合金刚石研磨液,工件表面粗糙度可稳定地迈入Ra 0.01至0.05μm区间,近乎实现镜面效果。双面研磨机可以同时加工200片Φ80的不锈钢阀片,上盘转速40rpm±2rpm、加工压力12kPa均匀施加状态下,平面度可以稳定地在3μm/100mm以内的偏差实现一致。\n4. 流体抛光与电解抛光:对于内孔、交叉孔、弯曲管道以及复杂异形五金配件(如喷油嘴、医疗器械导管)中无法用机械触手抵达的区域,流体抛光(挤压珩磨)或电解抛光展现出无可 Substitute 的优势。对于医疗零件的316LVM多功能盖,管径公差要求并非螺纹的精度档次可以达到0.02mm及内壁多通孔位置复杂,多连杆局部处理更加要求针对性优化。\n\n
最新产品